Pavimentos para la Industria Química
Fabricantes de sistemas de resina de alta resistencia (Epoxi Novolaca, Poliuretano y Poliuretano-Cemento) diseñados para la contención química extrema y la seguridad industrial.
Suelos para Entornos de Alta Agresividad Química
En la industria química, el pavimento no es solo una superficie de tránsito; es un elemento crítico de seguridad y control ambiental (Cumplimiento APQ). El estado de las instalaciones determina la prevención de riesgos laborales y la protección del subsuelo ante vertidos accidentales.
En Chemifloor, fabricamos pavimentos industriales certificados que actúan como una barrera inerte ante las sustancias más corrosivas. Nuestros sistemas están diseñados para:
Garantizar la Seguridad Operativa
Soportar la Corrosión Extrema
Maximizar la Durabilidad Estructural
Protegiendo el hormigón de la degradación química y los impactos mecánicos pesados.
Requisitos Técnicos de Nuestros Sistemas para el Sector Químico
Nuestros pavimentos están formulados para cumplir con las exigencias más rigurosas del entorno químico:
-
Resistencia Química Total
Sistemas específicos para soportar el contacto prolongado con reactivos sin degradación superficial.
Sistemas específicos para soportar el contacto prolongado con reactivos sin degradación superficial.
-
Impermeabilidad y Contención Absoluta
Pavimentos continuos sin juntas que sellan el soporte, ideales para cubetos de retención y zonas de trasiego.
Impermeabilidad y Contención Absoluta
Pavimentos continuos sin juntas que sellan el soporte, ideales para cubetos de retención y zonas de trasiego.
-
Alta Resistencia Mecánica e Impacto
Capacidad para soportar la caída de bidones, el tránsito de carretillas y cargas pesadas (GRG) sin fisuras.
Alta Resistencia Mecánica e Impacto
Capacidad para soportar la caída de bidones, el tránsito de carretillas y cargas pesadas (GRG) sin fisuras.
-
Seguridad Antideslizante Certificada
Acabados con textura controlada (según normativa UNE-ENV 12633) para evitar accidentes en áreas con presencia de líquidos.
Seguridad Antideslizante Certificada
Acabados con textura controlada (según normativa UNE-ENV 12633) para evitar accidentes en áreas con presencia de líquidos.
-
Estabilidad Térmica y Choque Térmico
Resistencia a temperaturas extremas y limpiezas con agua a presión o vapor.
Estabilidad Térmica y Choque Térmico
Resistencia a temperaturas extremas y limpiezas con agua a presión o vapor.
Suelos Industriales a Medida según el Riesgo Químico
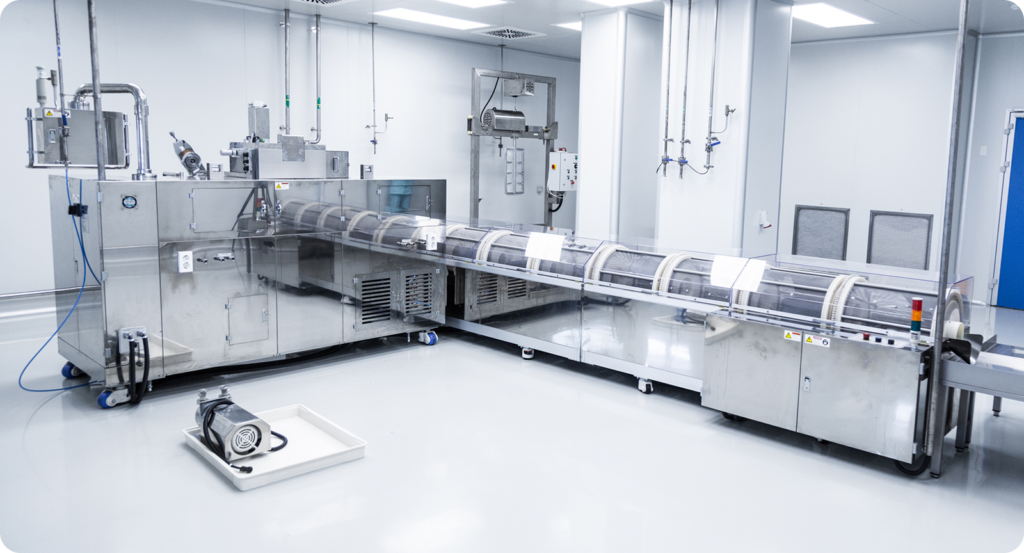
Zonas de Producción, Formulación y Mezcla
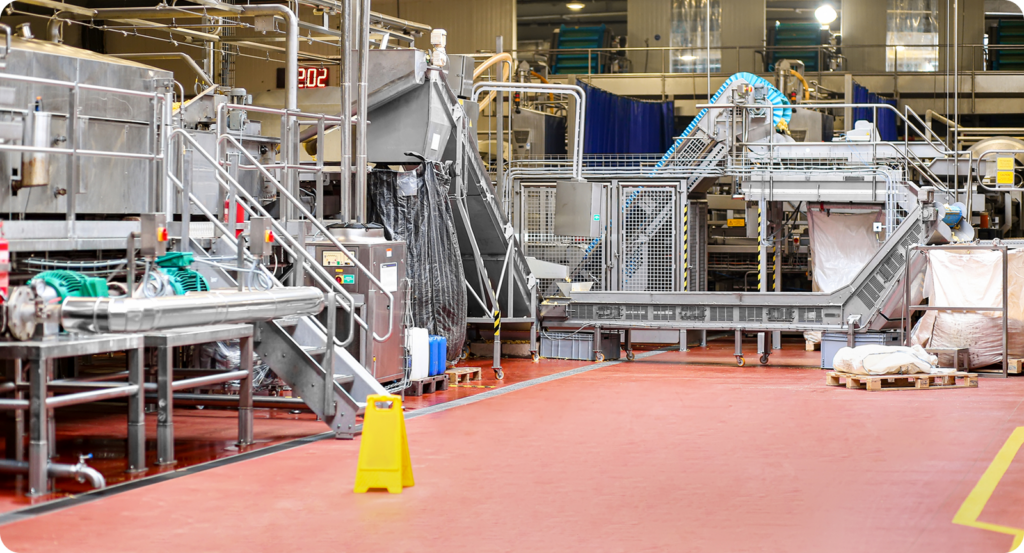
Sistemas de Poliuretano-Cemento o Epoxi Novolaca que soportan vertidos puntuales de sustancias puras, impactos mecánicos y ciclos de limpieza intensiva.
Cubetos de Retención y Contención Secundaria
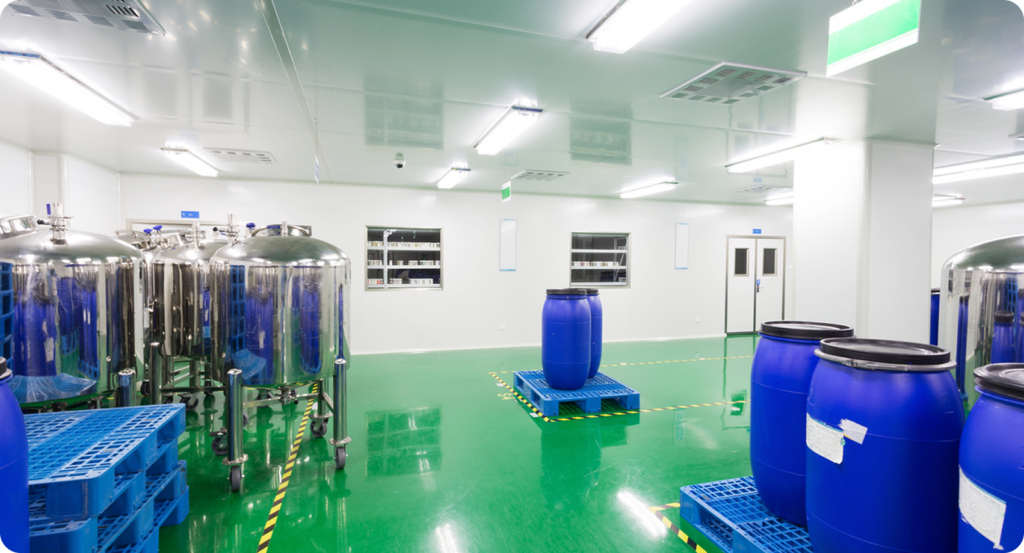
Revestimientos de alta densidad con medias cañas sanitarias/técnicas y sellado perimetral. Garantizan la estanqueidad total frente a derrames accidentales de ácidos o disolventes.
Laboratorios de Análisis y Control de Calidad
Áreas de Envasado, Dosificación y Almacenes
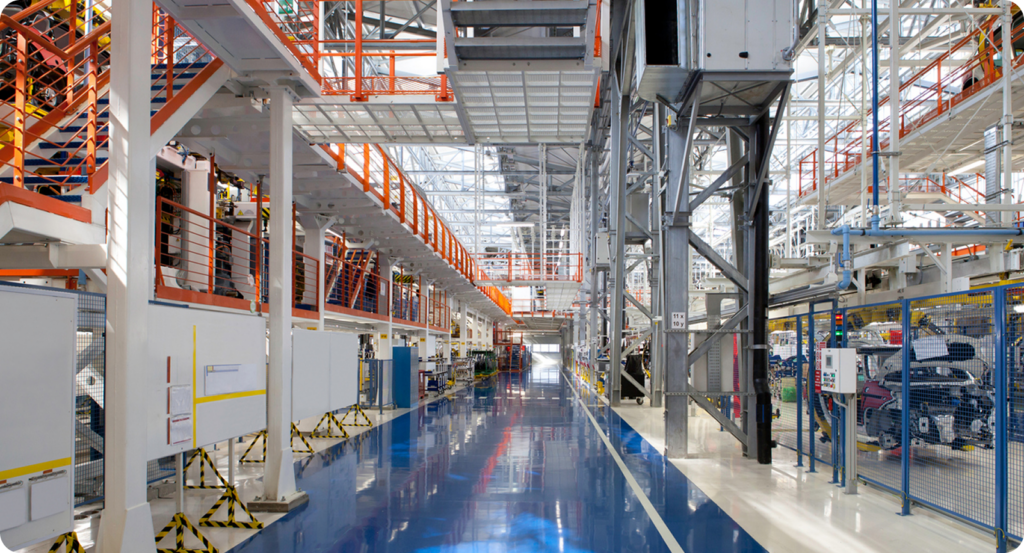
Pavimentos con señalización de seguridad integrada. Resisten la rodadura continua de maquinaria y el goteo recurrente de productos durante el proceso de llenado.
Cumplimiento Normativo y Protección Ambiental
Como fabricantes, aseguramos que cada sistema cumpla con los estándares de seguridad vigentes:
-
Reglamento APQ
Soluciones que facilitan el cumplimiento del Reglamento de Almacenamiento de Productos Químicos.
-
Seguridad y Salud
Clasificación al fuego Bfl-s1 y niveles de resbaladicidad certificados según el CTE.
-
Trazabilidad Técnica
Proporcionamos fichas de resistencias químicas detalladas para cada agente (ácidos orgánicos, inorgánicos, bases y disolventes).
Reglamento APQ
Soluciones que facilitan el cumplimiento del Reglamento de Almacenamiento de Productos Químicos.
Seguridad y Salud
Clasificación al fuego Bfl-s1 y niveles de resbaladicidad certificados según el CTE.
Proporcionamos fichas de resistencias químicas detalladas para cada agente (ácidos orgánicos, inorgánicos, bases y disolventes).
Sistemas de pavimentos para el Sector Químico
Sistemas de alta ingeniería para la contención de agentes agresivos y seguridad operativa:
Pavimentos Antigérmenes
Esenciales para entornos
farmacéuticos y alimentarios.
Pavimentos Antideslizantes
Coeficiente de fricción controlado
para entornos húmedos.
Pavimentos Sellantes
Protección Económica
y Acabado Renovado.
Recubrimiento ligero para proteger
y embellecer el hormigón.
Pavimentos Multicapa
Resistencia Extrema y
Seguridad Antideslizante.
Construcción robusta para
alto tráfico y abrasión.
Preguntas Frecuentes sobre
Pavimentos para la Industria Química
¿Qué pavimento se recomienda para una planta con vertidos muy agresivos?
Recomendamos los sistemas de Epoxi Novolaca o Poliuretano-Cemento, ya que ofrecen la mayor densidad de reticulación química, soportando ataques que degradarían un epoxi estándar.
¿Pueden aplicarse estos sistemas en cubetos de retención?
Sí, es una de sus aplicaciones principales. El sistema crea una cubeta estanca y continua que evita filtraciones al subsuelo, cumpliendo con las normativas medioambientales de contención secundaria.
¿Resisten los suelos de resina la limpieza con vapor o agua caliente?
Los sistemas de Poliuretano-Cemento están específicamente diseñados para soportar choques térmicos y limpiezas con vapor a presión sin sufrir delaminación.
¿Se pueden aplicar sobre hormigón viejo o deteriorado?
Efectivamente. Mediante una preparación mecánica adecuada, nuestras resinas de alta adherencia permiten rehabilitar pavimentos degradados, recuperando la planimetría y la protección química sin demoliciones.
¿Necesita proteger su instalación contra la corrosión química?
Analizamos la naturaleza de tus vertidos y la temperatura de trabajo para diseñar el sistema de contención más seguro.