Pavimentos para el Sector Farmacéutico
Fabricantes de sistemas de resina continuos, asépticos y certificados bajo normativa GMP para entornos donde no hay margen de error.
Suelos para la Industria Farmacéutica: Seguridad y Control Total
En el sector farma, el pavimento es un componente crítico de la infraestructura que debe responder a las más estrictas exigencias de control ambiental y sanitario.
En Chemifloor, fabricamos pavimentos industriales diseñados para proteger la integridad de los procesos de investigación y fabricación. Nuestros sistemas de resina epoxi y poliuretano están desarrollados para:
Garantizar Entornos Estériles
Superficies inertes donde no proliferan hongos ni bacterias, esenciales para proteger medicamentos y muestras biológicas.
Cumplir con Auditorías Rigurosas
Soluciones que facilitan la aprobación de inspecciones bajo normativas GMP, FDA e ISO.
Resistir el Mantenimiento Intensivo
Soportan el contacto constante con desinfectantes y productos químicos agresivos sin degradarse.
Requisitos Técnicos de Nuestros Sistemas para el Sector Pharma
Nuestros pavimentos están formulados para ofrecer propiedades esenciales en entornos regulados:
-
Superficie Continua y Sin Juntas
Superficie Continua y Sin Juntas
-
Alta Resistencia Química
Alta Resistencia Química
Estabilidad total frente a agentes de limpieza potentes, alcoholes y reactivos químicos.
-
Propiedades Antideslizantes y de Seguridad
Granulometría ajustable para garantizar la seguridad laboral (PRL) en zonas húmedas o de lavado sin comprometer la higiene.
Propiedades Antideslizantes y de Seguridad
Granulometría ajustable para garantizar la seguridad laboral (PRL) en zonas húmedas o de lavado sin comprometer la higiene.
-
Alta Durabilidad Mecánica
Soportan el tránsito constante de personal, carros técnicos y maquinaria pesada sin fisuras ni desprendimientos.
Alta Durabilidad Mecánica
Soportan el tránsito constante de personal, carros técnicos y maquinaria pesada sin fisuras ni desprendimientos.
-
Mínima Emisión de Partículas
Diseñados específicamente para no generar polvo y mantener la calidad del aire en salas blancas.
Mínima Emisión de Partículas
Diseñados específicamente para no generar polvo y mantener la calidad del aire en salas blancas.
Suelos Industriales Farmacéuticos a Medida
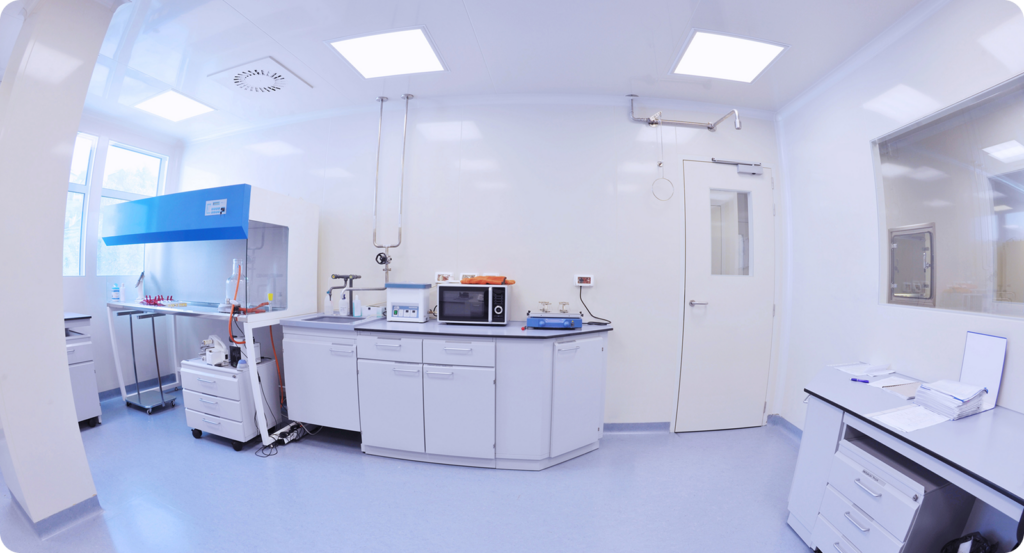
Salas Blancas y Zonas Limpias (ISO 14644)
Laboratorios de I+D y Control de Calidad
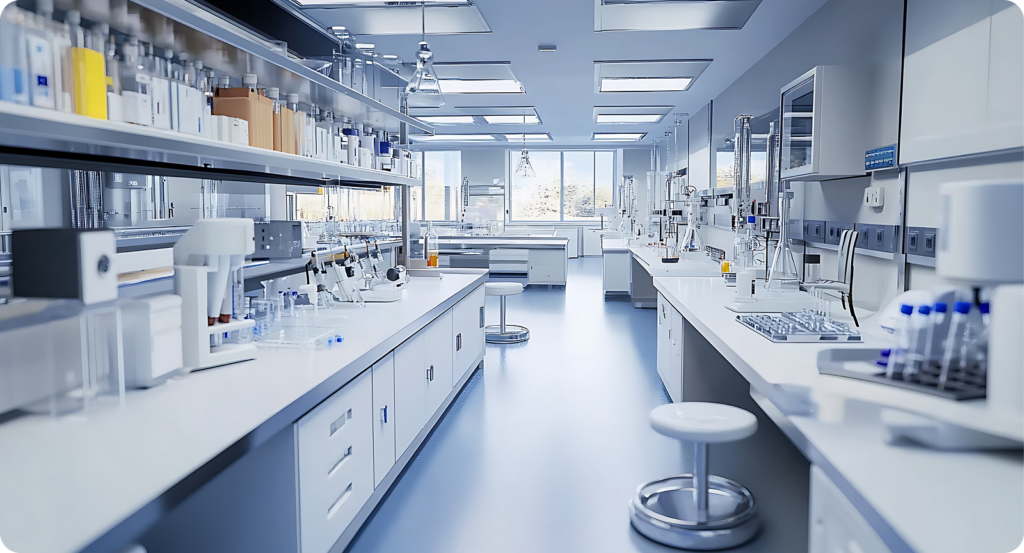
Superficies lisas, resistentes a reactivos y de fácil descontaminación para evitar la contaminación cruzada en ensayos clínicos.
Áreas de Producción y Fabricación GMP
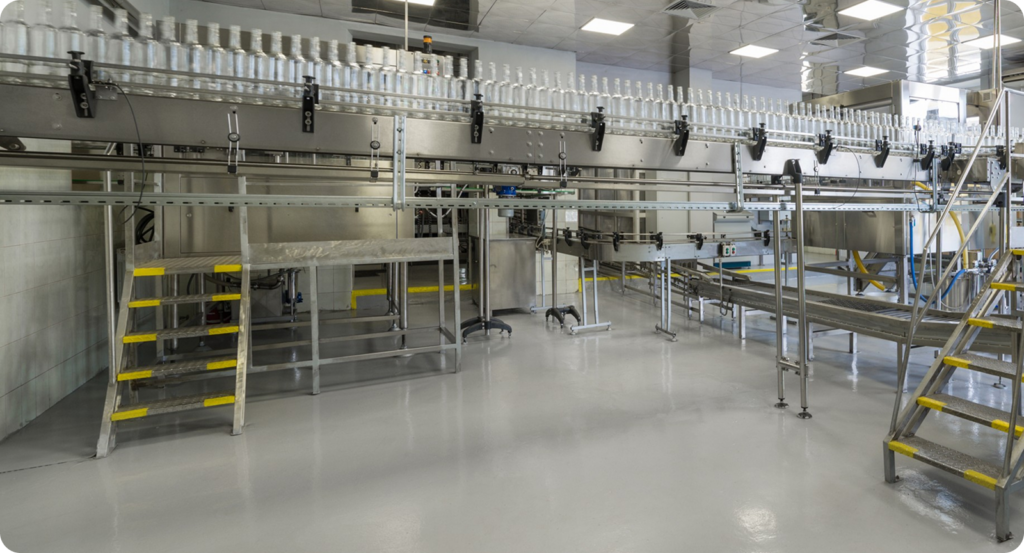
Sistemas de alto rendimiento con medias cañas sanitarias para evitar el estancamiento de residuos en los encuentros con la pared.
Almacenes de Materias Primas y Distribución
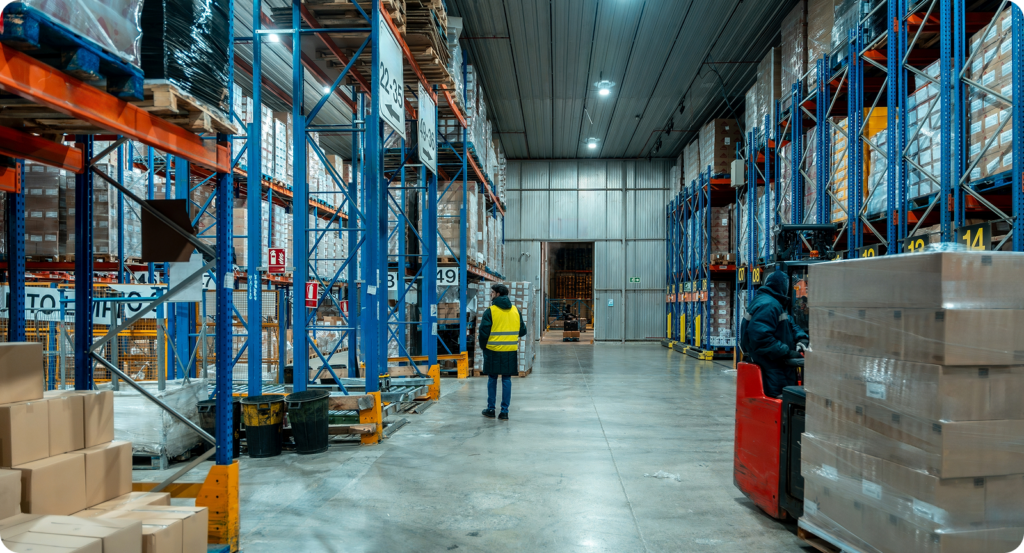
Pavimentos con alta resistencia a la rodadura y señalización de seguridad integrada, manteniendo la eficiencia logística y reduciendo el desgaste.
Cumplimiento Normativo Garantizado (GMP / ISO / FDA)
Como fabricantes, garantizamos que nuestros sistemas cumplen con los más altos estándares de salubridad:
- Normativas Internacionales
Homologados según directivas GMP, BPF e ISO 14644 de salas blancas.
- Contacto Indirecto y Seguridad
Aptos para zonas que requieren contacto indirecto con productos sensibles (Reglamento EU 10/2011).
- Trazabilidad
Proporcionamos fichas técnicas y de seguridad completas para facilitar las auditorías del Plan de Control de Puntos Críticos (HACCP).
Seguridad frente al Riesgo de Caídas
Cumplimiento de la normativa de resbaladicidad según el CTE.
Durabilidad UV
Resistencia certificada al envejecimiento acelerado por exposición solar.
Marcado CE
Garantía de que todos nuestros productos cumplen con los estándares europeos de calidad y medio ambiente.
Sistemas de Pavimentos para el Sector Farmacéutico
Sistemas continuos y asépticos certificados bajo normativa GMP para entornos sin margen de error:
Pavimentos Antigérmenes
Higiene Activa y
Control Microbiano.
Esenciales para entornos
farmacéuticos y alimentarios.
Pavimentos Conductivos
Seguridad Anti-Estática
y Zonas ATEX.
Disipación de cargas para
proteger equipos y personal.
Pavimentos Autonivelantes
Máxima Planimetría
y Estética Superior.
Superficie excepcionalmente
lisa y uniforme.
Pavimentos Secado Ultrarrápido
Instalación Rápida con
Mínima Interrupción (MMA).
Preguntas Frecuentes sobre
Suelos para la Industria Farmacéutica
¿Por qué elegir resina epoxi sobre suelos vinílicos en farmacia?
A diferencia del vinilo, que puede sufrir desprendimientos en solapes y costuras soldadas creando focos de infección, la resina epoxi es una capa monolítica adherida al soporte, lo que garantiza una higiene total y evita caídas.
¿Qué tipo de acabado es mejor: liso o rugoso?
¿Son estos pavimentos realmente inertes y bactericidas?
Sí. Su naturaleza continua y no porosa impide que bacterias, hongos y otros microorganismos encuentren refugio para proliferar, cumpliendo con los estándares de esterilidad más exigentes.
¿Se pueden aplicar sobre pavimentos de hormigón antiguos?
Totalmente. Es la solución ideal para proteger y rehabilitar soportes viejos que no son aptos para la actividad farmacéutica, transformándolos en superficies higiénicas sin necesidad de demolición.
¿Necesita una solución certificada para su laboratorio o planta de producción?
Contacta con nuestro laboratorio.
Analizamos sus requerimientos de sala (ISO, humedad, tráfico) para diseñar el sistema de pavimentación más seguro y duradero.